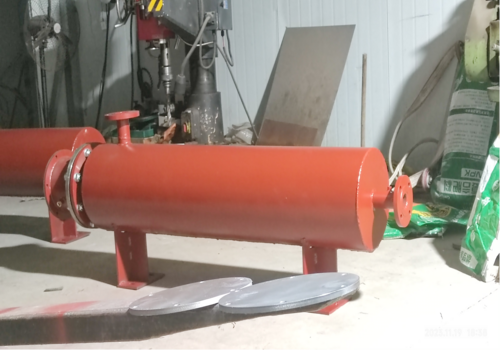
管道加热器
镇江凯通电气管道加热器,100KW不锈钢管道电加热器用于水、气、油介质,22年制造经验,支持非标定制,电话13861366570。
产品分类与常规型号
共 16 款产品,点击分类查看对应型号

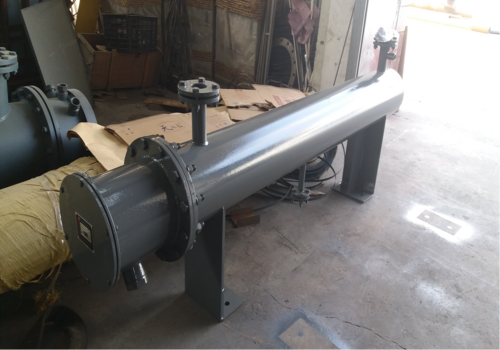
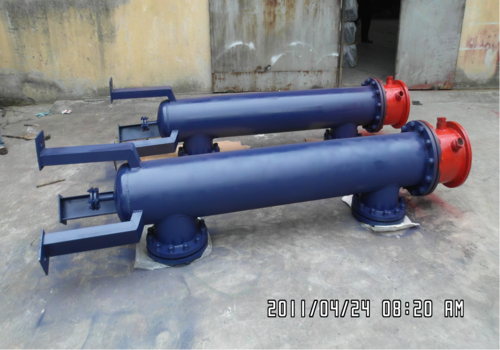
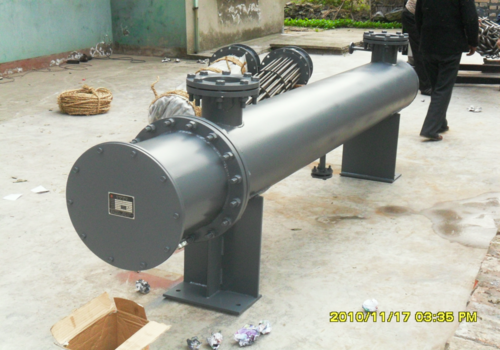
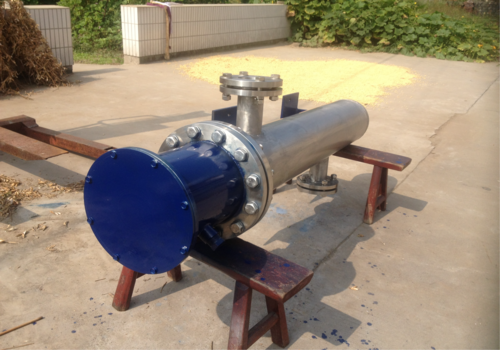
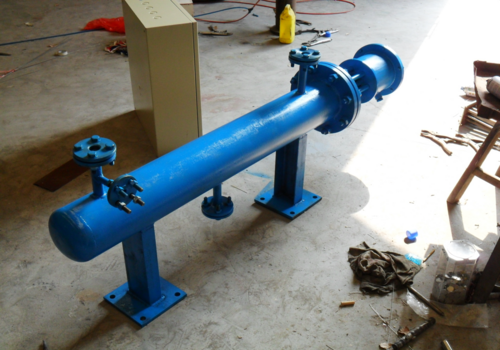
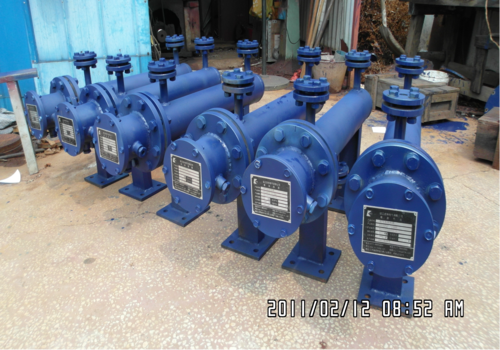
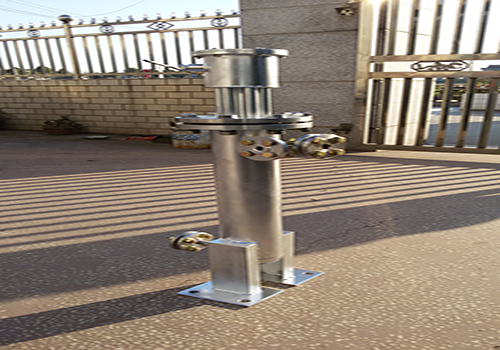
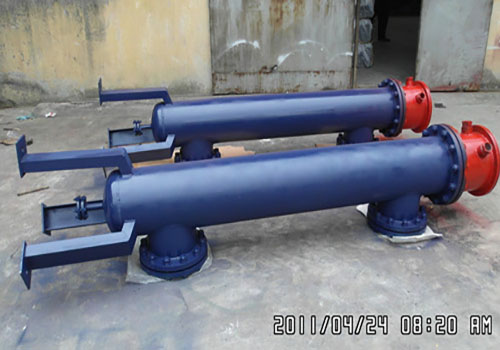

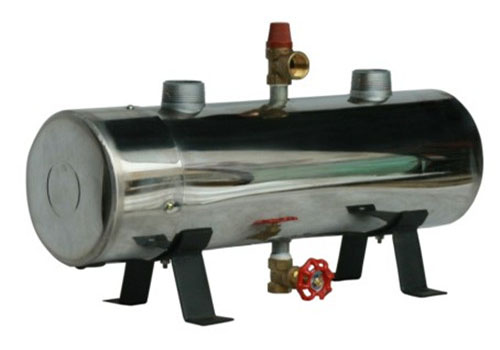
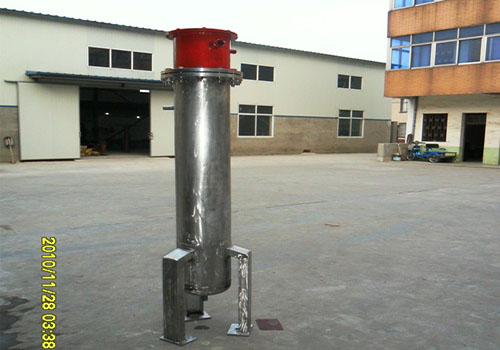
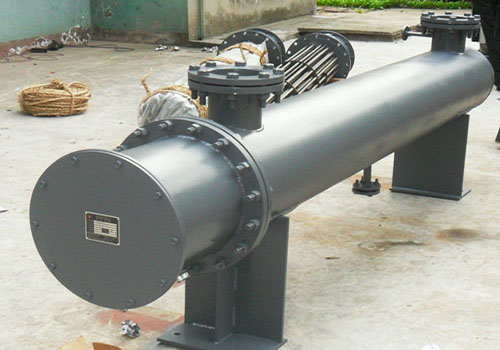
管道式:在线升温的紧凑方案
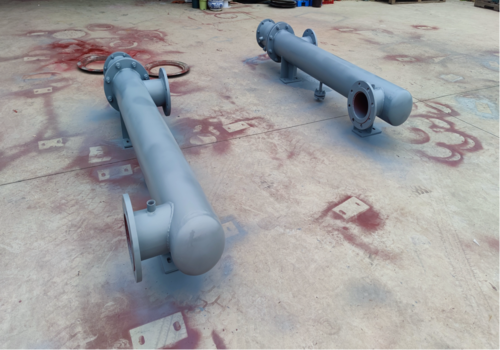
管道式机组直接串接在管路中,介质流过管束被加热,没有独立容器,系统紧凑、热损失小。它常见于循环油路、试验台架、化学液管线的在线升温。本厂管道式产品按承压等级分 1.0、1.6、2.5MPa 三档,连接方式有法兰与焊接两种,22 年间交付过数百套管线配套,其中包括多套连续运行 8 年以上未换管的案例。
工艺与质检要点
- 筒体卷制:卷板后内外焊缝氩弧打底,按 GB/T 150 做射线抽检;
- 管束装配:管板与换热管采用胀接加焊接双重固定,防止热循环松动泄漏;
- 水压试验:逐台 1.5 倍工作压力保压 10 分钟,记录备案;
- 酸洗钝化:不锈钢机型出厂前做酸洗钝化,表面形成钝化膜提升耐蚀性。
选型提示
管道式对流量变化敏感,询价务必提供准确流量与温升,工程师会据此核算流速与压降,确认循环泵扬程是否足够。介质粘度高的(重油、油脂)要告知工作温度下的粘度,流速取值不同,管束长度差异明显。口径 DN25 到 DN300 常备库存,非标长度按图纸定做,常规 7 个工作日发货。出厂附压力试验合格证与材质书,质保 12 个月。欢迎来电咨询选型。
胀接工艺的质量控制
管板与换热管的胀接质量直接决定管程与壳程是否内漏。本厂采用液压胀为主、机械胀为辅的工艺:液压胀胀紧均匀、不损伤管壁,适合薄壁管;机械胀用于厚壁管的补胀。胀接质量的检验做两项——拉脱力试验(抽检,验证胀紧度达到设计值)与气密试验(全数,验证无内漏)。胀接参数(胀力、胀度)按管径与壁厚分档写进作业指导书,换规格时首件必试,试压合格才批量开工。
不锈钢机型的焊后处理
不锈钢焊缝不做酸洗钝化会留下隐患:焊区贫铬层在氯离子介质中率先腐蚀,往往一年内穿孔。本厂不锈钢机型的强制流程是焊后酸洗钝化——酸洗去除氧化皮与焊渣,钝化重建钝化膜,处理后做蓝点检测验证钝化质量(蓝点 30 秒不出现为合格)。这套流程在食品与医药项目中还会同步提供表面粗糙度检测报告,满足客户验证要求。
胀接与焊后的工序衔接
胀接完成后必须做管板端面清理与气密复查,再进入筒体组焊,工序颠倒会让焊接热量影响已胀紧的接头。组焊完成后的整体试压是最后一道闸,也是判定前两道工序质量的直接手段。
碳钢机型的对应处理是内壁防锈涂装:试压合格后排水吹干,内壁喷涂车间底漆防止运输与存放期间生锈;与介质接触的部位在首次运行时靠介质自身形成保护层,停机备用超过三个月的需充氮保护或定期巡回检查。存放期的防锈同样有讲究:法兰密封面涂防锈油贴保护板、管束端口加堵头防潮气进入,露天存放的要加盖篷布并垫高离地,这些细节决定了设备到现场时的状态。雨季到货的设备开箱后先查封口堵头有无水汽痕迹,发现受潮的先测绝缘再决定是否投用。
选型提示 01
先确认介质与流量
水、油、空气、导热油的比热与流速差异很大,同样功率下升温速度可能相差数倍。请提供介质名称、流量(m³/h 或 Nm³/h)与进/出温度。
选型提示 02
表面负荷决定寿命
功率密度(W/cm²)越高,加热管表面温度越高、结垢与氧化越快。高负荷工况建议选择翅片式或增大换热面积的结构。
选型提示 03
防爆与防护等级
易燃易爆场所必须选用隔爆型接线腔并出具防爆合格证;潮湿、室外或冲洗环境建议 IP65 及以上,并加装防雨罩。
NEED A MODEL LIST
需要完整型号表或替代进口件?
把原设备铭牌照片、安装尺寸或旧件图纸发给我们,可以按图复刻并优化结构,通常 1 个工作日内给出方案。
功率范围2 KW – 1000 KW
控制方式PID / SSR / DCS 联动
交期标准件 3–5 天 / 非标 15 天